

Kako osigurati tvrdoću plastičnog kalupa je ključno pitanje za dobavljače plastičnih kalupa poput nas. Tvrdoća plastičnog kalupa direktno utječe na njegov vijek trajanja, kvalitetu oblikovanih proizvoda i efikasnost proizvodnje. U ovom blogu ću podijeliti neke ključne aspekte iz perspektive dobavljača plastičnih kalupa o osiguravanju tvrdoće plastičnih kalupa.
Odabir materijala
Prvi i najosnovniji korak u osiguravanju tvrdoće plastičnog kalupa je pravilan odabir materijala. Različite vrste plastike i procesi oblikovanja zahtijevaju različite materijale kalupa. Visokokvalitetni čelici za kalupe se obično koriste zbog svoje odlične tvrdoće, otpornosti na habanje i žilavosti.
Na primjer, P20 čelik je popularan izbor za plastične kalupe opće namjene. Ima dobru obradivost i može postići tvrdoću od oko 28 - 32 HRC (Rockwell skala tvrdoće nakon prethodnog očvršćavanja). Za zahtjevnije primjene gdje je potrebna veća tvrdoća, kao što je dugotrajna proizvodnja ili za oblikovanje abrazivne plastike, često se preferira H13 čelik. H13 se može termički obrađivati do tvrdoće od 48 - 52 HRC, što pruža odličnu otpornost na habanje i termički zamor.
Kada se razmatra izbor materijala, važno je uzeti u obzir i isplativost. Dok čelici za kalupe visokog kvaliteta nude bolje performanse, obično su skuplji. Kao dobavljač plastičnih kalupa, moramo uravnotežiti zahtjeve tvrdoće kalupa sa budžetom klijenta. Više informacija o različitim vrstama metalnih kalupa pogodnih za proizvodnju plastike možete pronaći na našoj straniciMetalni kalupi za proizvodnju plastike.
Toplinska obrada
Toplinska obrada je kritičan proces za povećanje tvrdoće plastičnih kalupa. Nakon što se kalup obradi od odabranog materijala, prolazi kroz niz koraka termičke obrade kako bi se postigla željena tvrdoća.
Tipičan proces termičke obrade čelika za kalupe sastoji se od tri glavne faze: žarenje, kaljenje i kaljenje. Žarenje je prvi korak koji se koristi za ublažavanje unutrašnjih naprezanja u materijalu uzrokovanih obradom i za pročišćavanje strukture zrna. Ovo čini materijal pogodnijim za naknadne procese termičke obrade.
Kašenje je proces u kojem se kalup zagrijava na određenu temperaturu, a zatim brzo hladi. Ovo brzo hlađenje uzrokuje stvaranje tvrde martenzitne strukture u čeliku. Medij za gašenje, poput ulja ili vode, igra vitalnu ulogu u određivanju konačne tvrdoće i svojstava kalupa. Međutim, nepravilno gašenje može dovesti do pucanja ili pretjeranog izobličenja kalupa.
Kaljenje slijedi nakon gašenja. Izvodi se kako bi se smanjila lomljivost unesena gašenjem uz održavanje željene tvrdoće. Zagrevanjem kaljenog kalupa na nižu temperaturu i držanjem određenog vremena nastaje kaljeni martenzit koji kombinuje dobru tvrdoću sa poboljšanom žilavošću.
Parametri termičke obrade, uključujući brzine grijanja i hlađenja, temperature i vremena držanja, moraju se pažljivo kontrolirati u skladu sa specifičnim materijalom i zahtjevima plastičnog kalupa. Kao dobavljač plastičnih kalupa, imamo tim iskusnih tehničara koji su stručni u izvođenju ovih procesa termičke obrade kako bismo osigurali kvalitet naših kalupa.
Obrada površine
Površinska obrada je još jedan efikasan način za povećanje tvrdoće plastičnih kalupa. Postoji nekoliko dostupnih metoda površinske obrade, od kojih svaka ima svoje prednosti i primjenu.
Jedna uobičajena metoda površinske obrade je nitriranje. Nitriranje uključuje difuziju dušika u površinu kalupa. Ovim postupkom na površini se formira sloj tvrdog nitrida, koji ne samo da povećava tvrdoću, već i poboljšava otpornost na habanje i koroziju kalupa. Različite vrste procesa nitriranja, kao što su gasno nitriranje, ionsko nitriranje i nitriranje soli u kupatilu, mogu se odabrati na osnovu specifičnih zahteva. Na primjer, ionsko nitriranje može postići precizniju kontrolu debljine i svojstava nitridnog sloja i pogodno je za visoko precizne plastične kalupe. Možete pogledati našePrecizni kalupi i komponentestranicu za više detalja o našim visokokvalitetnim proizvodima koji mogu zahtijevati tako napredne tehnike površinske obrade.
Druga mogućnost obrade površine je hromiranje. Hromiranje pruža tvrdu, glatku površinu otpornu na koroziju. Može poboljšati svojstva otpuštanja kalupa, olakšavajući uklanjanje oblikovanih plastičnih proizvoda i smanjujući habanje na površini kalupa. Međutim, potrebno je pažljivo kontrolisati debljinu hromiranog sloja kako bi se izbjegli problemi poput ljuštenja ili pucanja.
Mašinska obrada i dorada
Odgovarajuća obrada i procesi završne obrade također su bitni za osiguravanje tvrdoće plastičnih kalupa. Tokom obrade potrebno je pažljivo odabrati rezne alate i parametre kako bi se izbjeglo pregrijavanje materijala, što može uzrokovati smanjenje tvrdoće. Obrada velikom brzinom sa odgovarajućim brzinama rezanja i posmacima može pomoći u održavanju integriteta strukture i tvrdoće materijala.
Nakon strojne obrade potreban je odgovarajući proces završne obrade. Brušenje i poliranje su uobičajene završne operacije. Brušenjem se mogu ukloniti sve površinske nepravilnosti i osigurati tačnost dimenzija kalupa. Poliranje, s druge strane, može poboljšati kvalitet površine kalupa, smanjujući trenje između kalupa i plastike tokom procesa oblikovanja i sprječavajući prijevremeno habanje.
Osim toga, za neke plastične kalupe složenog oblika, kao nprKalup za spojeve cijevi, mogu se koristiti posebne tehnike obrade kao što je obrada s električnim pražnjenjem (EDM). EDM može stvoriti precizne oblike i detalje u kalupu bez izazivanja pretjeranog termičkog oštećenja materijala, čime se pomaže u očuvanju njegove tvrdoće.
Kontrola kvaliteta
Kontrola kvaliteta je neizostavan dio osiguravanja tvrdoće plastičnih kalupa. U toku procesa proizvodnje, od pregleda materijala do testiranja finalnog proizvoda, treba sprovoditi stroge mere kontrole kvaliteta.
Prilikom prijema sirovina, vršimo detaljne inspekcije kako bismo osigurali da materijal ispunjava navedene standarde. To uključuje provjeru hemijskog sastava, tvrdoće i mikrostrukture materijala. Tokom procesa termičke obrade, temperaturni senzori i uređaji za mjerenje vremena se koriste za praćenje i precizno bilježenje parametara procesa. Svako odstupanje od zadanih vrijednosti može se na vrijeme otkriti i ispraviti.
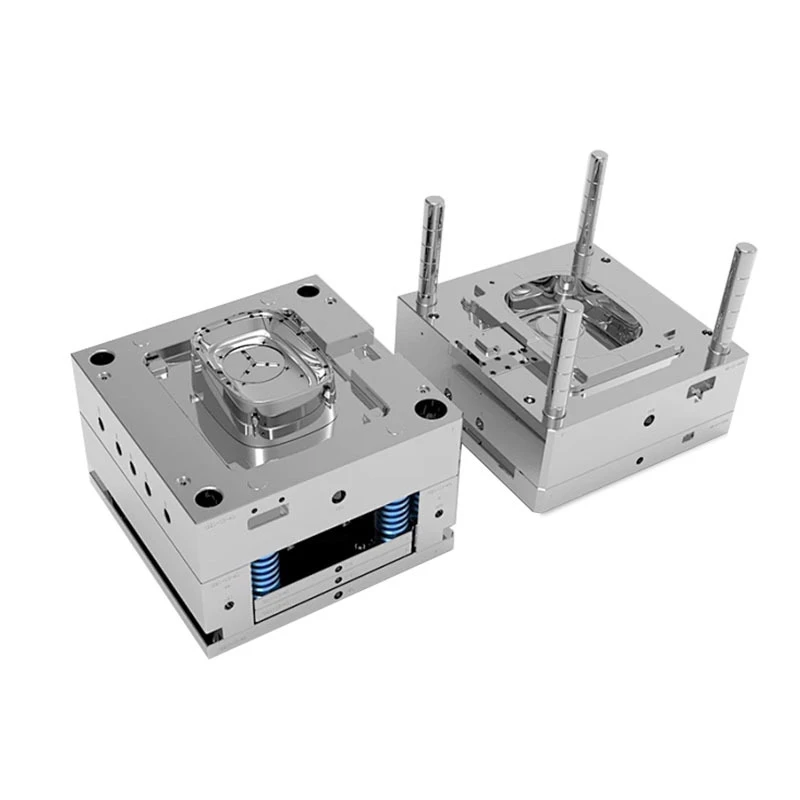

Nakon što je kalup završen, metode ispitivanja bez razaranja kao što su ultrazvučno ispitivanje i ispitivanje magnetnim česticama mogu se koristiti za otkrivanje bilo kakvih unutrašnjih defekata ili pukotina. Tvrdoća kalupa se također mjeri na više lokacija pomoću opreme za ispitivanje tvrdoće, kao što su Rockwell ili Brinell testeri tvrdoće, kako bi se osiguralo da ispunjava zahtjeve dizajna.
Održavanje i njega
Kada je plastični kalup u upotrebi, potrebno je pravilno održavanje i njega kako bi se održala njegova tvrdoća. Redovnim čišćenjem kalupa može se spriječiti nakupljanje ostataka plastike, koji vremenom mogu uzrokovati abraziju i smanjiti tvrdoću površine kalupa. Podmazivanje pokretnih dijelova kalupa također može smanjiti trenje i habanje.
Osim toga, ako se tokom proizvodnog procesa otkriju bilo kakvi znakovi habanja ili oštećenja, potrebno je poduzeti pravovremene mjere popravke i ponovnog očvršćavanja. To može uključivati ponovnu mašinsku obradu, ponovnu toplinsku obradu ili primjenu dodatnih površinskih tretmana kako bi se vratila tvrdoća i performanse kalupa.
Kao profesionalni dobavljač plastičnih kalupa, posvećeni smo pružanju visokokvalitetnih plastičnih kalupa odlične tvrdoće. Naš tim stručnjaka ima duboko znanje i bogato iskustvo u svim aspektima proizvodnje plastičnih kalupa, od odabira materijala do održavanja. Bilo da vam treba aVisoko precizni kalup za brizganjeza masovnu proizvodnju ili aPrototip i plastični kalupza razvoj proizvoda možemo zadovoljiti vaše potrebe.
Ako ste zainteresirani za naše proizvode od plastičnih kalupa ili imate bilo kakva pitanja u vezi s osiguravanjem tvrdoće plastičnih kalupa, slobodno nas kontaktirajte za daljnju diskusiju i pregovore o nabavci. Radujemo se saradnji s vama kako bismo postigli vaše proizvodne ciljeve.
Reference
- Priručnik za inženjere alata i proizvodnje. Društvo inženjera proizvodnje (SME).
- Priručnik za metale: Svojstva i izbor: gvožđe, čelici i legure visokih performansi. ASM International.
- Tehnologija oblikovanja plastike. Hanser Publications.